El día que una tarjeta obsoleta puso en evidencia un riesgo de millones de dólares
“El día que una tarjeta obsoleta puso en evidencia un riesgo de millones de dólares” - Alfredo Melchor
Un Domingo por la tarde:
Aproximadamente a las 5:00pm recibí una llamada de mi Project Manager.
Una planta automotriz tenía detenido uno de sus sistemas críticos y necesitaban apoyo inmediato.
No era una llamada programada.
¡Era una emergencia!
Después de aproximadamente una hora de camino llegué a la planta.
El sistema afectado era un Regenerative Thermal Oxidizer (RTO), un equipo indispensable para la operación de los hornos.
Un RTO (Regenerative Thermal Oxidizer) o Oxidador Térmico Regenerativo es un equipo utilizado en la industria para destruir compuestos orgánicos volátiles (VOC, Volatile Organic Compounds) y otros contaminantes presentes en los gases de escape de los procesos industriales antes de liberarlos a la atmósfera. En la industria automotriz, es muy común encontrarlos en las áreas de pintura (Paint Shop), donde se generan vapores provenientes de pinturas, solventes y recubrimientos.
El principio de funcionamiento es relativamente sencillo:
Los gases contaminados provenientes del proceso (por ejemplo, de las cabinas de pintura y hornos de secado) ingresan al RTO.
Los gases pasan a través de un lecho cerámico que recupera calor.
Posteriormente entran a una cámara de combustión donde se calientan normalmente entre 760 °C y 850 °C (dependiendo del diseño).
A esa temperatura los VOC se oxidan, convirtiéndose principalmente en:
Dióxido de carbono (CO₂)
Vapor de agua (H₂O)
Finalmente, los gases limpios atraviesan otro lecho cerámico que recupera gran parte del calor antes de salir por la chimenea.
Gracias a este sistema regenerativo, un RTO puede alcanzar eficiencias térmicas superiores al 90–95 %, reduciendo considerablemente el consumo de combustible.
Por lo tanto, cuando un RTO deja de comunicarse correctamente con el resto del proceso, el problema va mucho más allá de un PLC en falla.
Toda la lógica de seguridad entre equipos comienza a verse comprometida.
Lo que encontré al llegar
La planta seguía detenida.
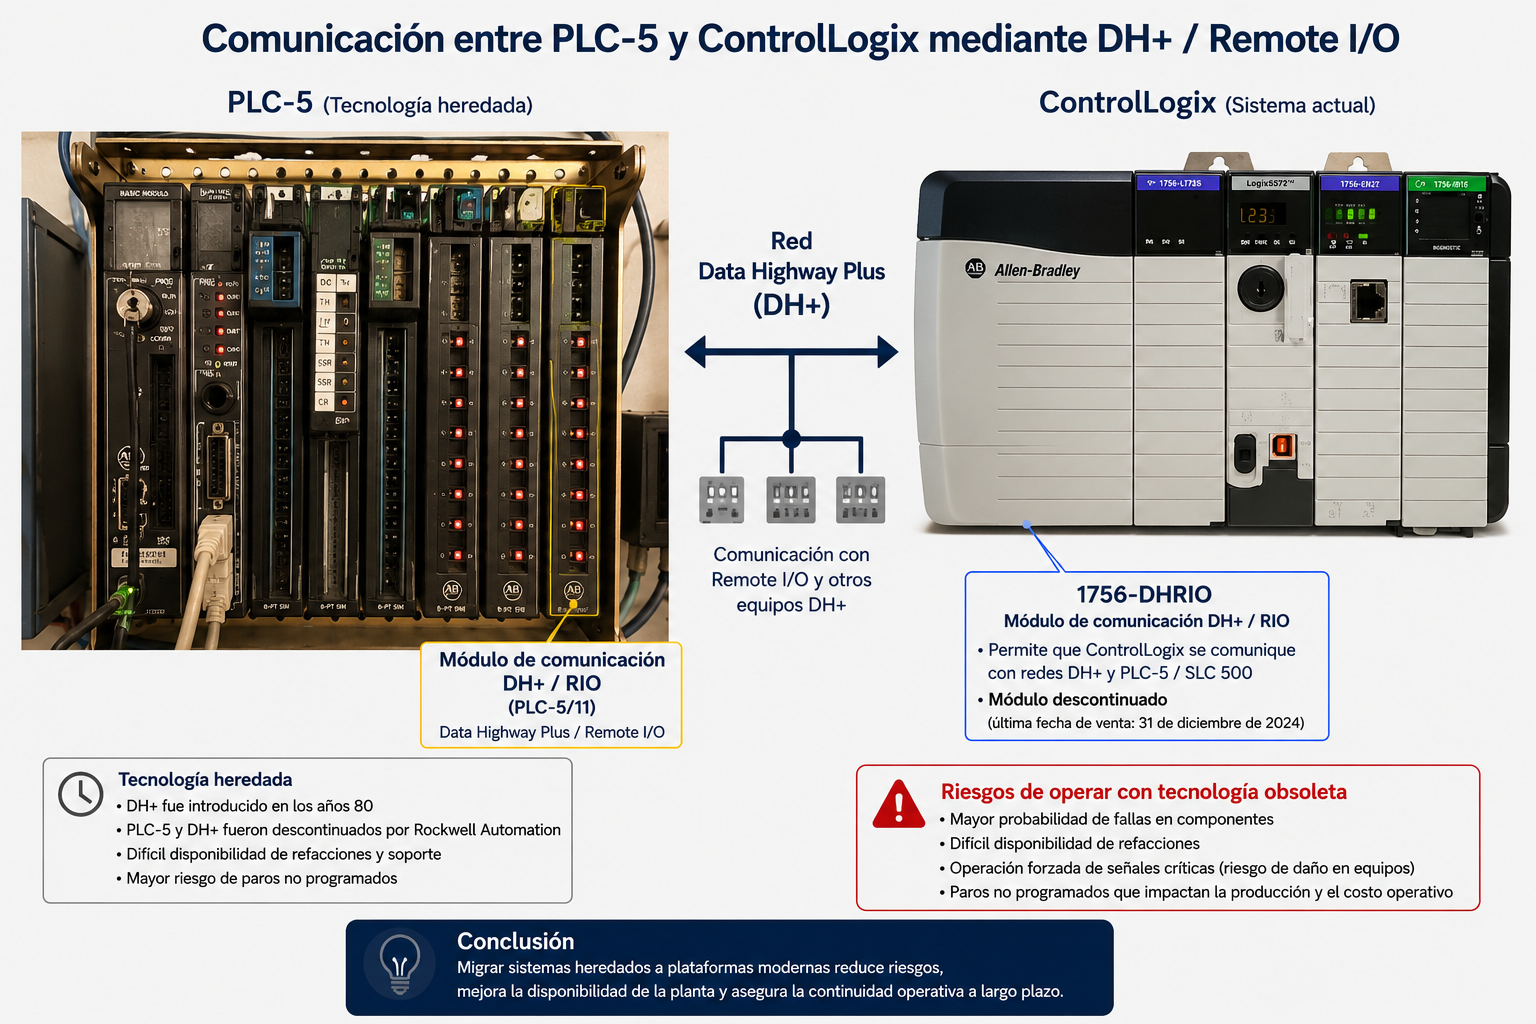
Después de revisar el sistema, identifiqué que la falla provenía de una tarjeta de comunicación Allen-Bradley 1756-DHRIO.
Esta tarjeta permite que un controlador ControlLogix intercambie información con equipos más antiguos mediante la red Data Highway Plus (DH+) / RIO (Remote Input/Output), utilizada ampliamente por los PLC-5 durante muchos años.
En este caso, el RTO ya operaba con un ControlLogix, mientras que los hornos continuaban utilizando PLC-5.
Toda la coordinación entre ambos sistemas dependía de esa comunicación.
Y esa comunicación dependía de una tarjeta que hoy ya se encuentra descontinuada.
Lo que más me preocupó no fue la tarjeta
Lo más preocupante ocurrió mientras recorría el sistema.
Los operadores llevaban semanas trabajando sin esa comunicación.
Para mantener la producción estaban forzando manualmente señales que normalmente debían provenir del enlace entre los PLC.
No eran señales cualquiera.
Eran interlocks.
Es decir, condiciones de seguridad que permiten asegurar que los hornos y el RTO operen de forma coordinada.
Cuando se comienza a forzar este tipo de señales, el riesgo deja de ser únicamente un paro de producción.
Se corre el riesgo de operar equipos industriales fuera de la secuencia para la que fueron diseñados.
En un sistema como un RTO, una operación incorrecta puede traducirse en daños cuyo costo puede alcanzar millones de dólares, además de semanas de paro para reparar o reemplazar componentes críticos.
Dependiendo del diseño del RTO, esto puede ocasionar:
Sobretemperaturas.
Daños en los lechos cerámicos regenerativos.
Daños en válvulas de conmutación.
Daños en ventiladores de proceso.
Acumulación de gases combustibles.
Riesgos de incendio o explosión si fallan múltiples capas de protección.
Incumplimiento de normativas ambientales.
Si las compuertas están cerradas, pero el sistema cree que están abiertas, puede generarse un vacío y crear una implosión causando daño estructural al RTO.
La tarjeta no era el problema
Muchas personas pensarían que la solución consiste simplemente en comprar otra tarjeta.
Y sí.
En el corto plazo fue precisamente mi recomendación.
Reemplazar la 1756-DHRIO dañada permitiría recuperar la comunicación.
Pero mientras elaboraba el reporte de servicio me di cuenta de algo.
La tarjeta no era realmente el problema.
El verdadero problema era que toda una parte del proceso seguía dependiendo de una arquitectura diseñada hace décadas.
Mientras el RTO ya había evolucionado hacia ControlLogix, los hornos continuaban operando con PLC-5 y una red DH+.
Cada año será más difícil conseguir hardware.
Cada año habrá menos ingenieros con experiencia en esa tecnología.
Y cada falla futura tendrá un costo operativo mayor.
El retrofit ya no debería verse como un gasto
Muchas empresas esperan a que ocurra una falla para comenzar a hablar de migraciones.
Sin embargo, cuando una planta llega a ese punto, normalmente ya está tomando decisiones bajo presión.
La pregunta correcta no es:
¿Todavía funciona?
La pregunta correcta debería ser:
¿Qué ocurrirá el día que deje de funcionar?
Una llamada que dejó una lección
Aquel domingo logramos identificar el problema.
Pero la verdadera conclusión fue otra.
El mayor riesgo no era una tarjeta dañada.
El mayor riesgo era depender de una tecnología cuyo ciclo de vida prácticamente ha terminado.
Y esa es precisamente la diferencia entre una reparación y una estrategia de modernización.
Una reparación devuelve el sistema a operación.
Una modernización reduce la probabilidad de volver a recibir esa llamada de emergencia un domingo por la tarde.
La obsolescencia tecnológica no solo incrementa el riesgo de paros; también puede llevar a las personas a operar los sistemas fuera de su diseño original para mantener la producción, aumentando significativamente el riesgo operativo.